Artykuł sponsorowany
Jak zaplecze technologiczne producenta przekłada się na powtarzalność gumowych elementów w przemyśle ciężkim
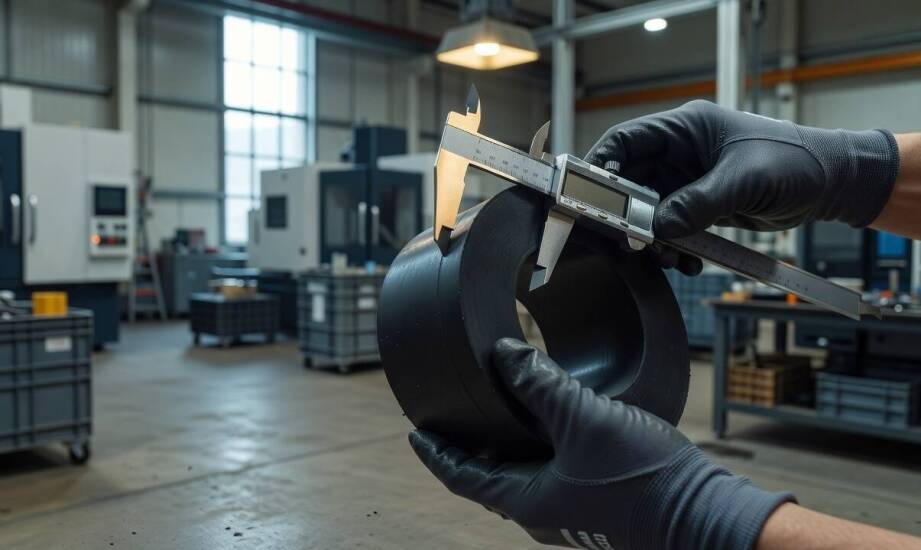
W branży B2B wiarygodność dostawcy zależy przede wszystkim od zdolności do powtarzalnego wytwarzania kolejnych partii o identycznych parametrach, a nie od wybitnej jakości pojedynczej próbki pokazowej. Odbiorcy z sektora motoryzacji ciężkiej oraz przemysłu maszynowego i petrochemicznego oczekują, że każdy gumowy detal dostarczony w ramach wieloletniej współpracy będzie spełniał te same, rygorystyczne wymagania wymiarowe oraz fizykochemiczne. Stabilność łańcucha dostaw w przemyśle opiera się na pewności, że parametry uszczelnień i osłon nie ulegną zmianie między pierwszą a dziesiątą partią produkcyjną. Odchylenia materiałowe prowadzą bowiem do kosztownych przestojów i awarii całych układów hydraulicznych lub pneumatycznych.
Jak zaplecze technologiczne wpływa na utrzymanie wymiarów
Metoda prasowania z zastosowaniem precyzyjnych form oraz w pełni kontrolowanych parametrów wulkanizacji pozwala zachować stałą geometrię detali w kolejnych seriach. Specyfika obróbki elastomerów polega na tym, że materiał kurczy się podczas stygnięcia. Zjawisko to wymaga bardzo dokładnego obliczenia skurczu wulkanizacyjnego już na etapie projektowania narzędzia. Norma ISO 3302-1 precyzyjnie definiuje międzynarodowe klasy tolerancji wymiarowych, porządkując oczekiwania inżynierów i technologów. Dla wyrobów formowanych stosuje się klasy od M1 do M4. Klasa M1 oznacza najwyższą możliwą precyzję wykonania, niezbędną w krytycznych węzłach uszczelniających, podczas gdy M4 dopuszcza większe tolerancje dla elementów mniej obciążonych. Klasy E1–E3, z którymi wyroby formowane bywają mylone, dotyczą wyłącznie asortymentu wytłaczanego. Stabilność temperatury i siły docisku podczas nagrzewania formy w prasie bezpośrednio decyduje o ostatecznym kształcie. Utrzymanie stabilnych wymiarów w każdym cyklu produkcyjnym wymaga ścisłego nadzoru nad maszyną oraz regularnej kalibracji form dociskowych.
W profesjonalnej praktyce przemysłowej skład surowcowy dostosowuje się ściśle do określonych warunków pracy u docelowego odbiorcy. Sprawdzony producent wyrobów gumowych analizuje otoczenie chemiczne, zakres temperatur oraz siły tarcia przed rozpoczęciem przygotowania formy. W przypadku uszczelek przeznaczonych do samochodów ciężarowych, autobusów i maszyn rolniczych szeroko stosuje się mieszanki EPDM. Wykazują one wysoką odporność na procesy starzenia, niszczące działanie ozonu oraz kontakt z kwasami. Z kolei w układach napędowych, gdzie występuje stałe narażenie na oleje i smary, wykorzystuje się materiał NBR. W najbardziej wymagających środowiskach petrochemicznych stosuje się z kolei mieszanki typu FKM, znoszące ekstremalnie wysokie temperatury i agresywne chemikalia. Dobór właściwego elastomeru pod kątem temperatury pracy oraz obecności agresywnych mediów determinuje końcową żywotność osłon i pierścieni w układach mechanicznych.
Rola prób technologicznych i identyfikowalności partii
Wdrożenie całkowicie nowego detalu uszczelniającego do produkcji seryjnej wymaga solidnego zaplecza pomiarowego i analitycznego. Przed uruchomieniem docelowych zamówień w zakładach wytwórczych wykonuje się prototypy z form próbnych. Inżynierowie przeprowadzają pomiary twardości w skali Shore'a, badają odkształcenia trwałe oraz weryfikują tolerancję kluczowych krawędzi. Proces ten pozwala nanieść niezbędne korekty mikrometryczne na matrycę jeszcze przed startem głównego zlecenia. Skrupulatna weryfikacja parametrów fizycznych próbki referencyjnej znacząco obniża ryzyko wystąpienia późniejszych błędów i pozwala zoptymalizować czas trwania samego cyklu wulkanizacji.
Pełna dokumentacja zmian technologicznych oraz identyfikowalność surowca odgrywają kluczową rolę w zaawansowanym łańcuchu dostaw. Standardem rynkowym stało się przypisywanie unikalnych numerów referencyjnych do każdej wytłoczonej serii produkcyjnej. Pozwala to powiązać gotowy wyrób z określoną dostawą kauczuku, datą produkcji oraz konkretnymi parametrami pracy danej prasy wulkanizacyjnej. Możliwość precyzyjnego śledzenia wstecz historii każdego komponentu ułatwia technikom diagnozowanie ewentualnych problemów eksploatacyjnych i stanowi fundament certyfikowanej kontroli jakości. Wyklucza to ryzyko, że wada jednego wsadu materiałowego wpłynie na niezawodność całej floty pojazdów czy linii montażowej.
Przykładem przedsiębiorstwa odpowiadającego na te wymagania jest KAMGUM – rodzinny zakład z Mielca, funkcjonujący w branży nieprzerwanie od 1983 roku. Firma specjalizuje się w obróbce metodą prasowania, dostarczając znormalizowane uszczelki i osłony techniczne dla producentów pojazdów użytkowych, w tym marek takich jak Autosan czy Jelcz, a także dla szeroko pojętego przemysłu maszynowego. Zakład opiera swój proces technologiczny na tworzywach o podwyższonej odporności na trudne warunki środowiskowe, dostosowując parametry wyrobów do specyfiki ciężkiej eksploatacji.
Z perspektywy inżyniera utrzymania ruchu lub głównego technologa, w przemyśle ciężkim liczy się przede wszystkim zdolność dostawcy do zachowania rygorystycznych parametrów technicznych przez cały okres trwania kontraktu. Nawet najdokładniej wykonany pojedynczy detal traci na znaczeniu, jeśli brakuje mechanizmów gwarantujących taką samą jakość w tysięcznym egzemplarzu. To właśnie rzetelne zaplecze maszynowe, wiedza o zachowaniu mieszanek gumowych oraz ścisła kontrola każdej serii budują długoterminowe bezpieczeństwo produkcji i chronią przed nieplanowanymi przestojami.
Kategorie artykułów
Polecane artykuły

Jak prawidłowo złożyć odwołanie od decyzji ZUS dotyczącej renty?

Jak cięcie blachy laserowe umożliwia realizację skomplikowanych projektów

Dlaczego elastyczność systemu SBR jest istotna dla mieszkańców Lublina?
